
Automatisierungsfähige Lagerregale: Wie Sie heute für das Lager von morgen planen
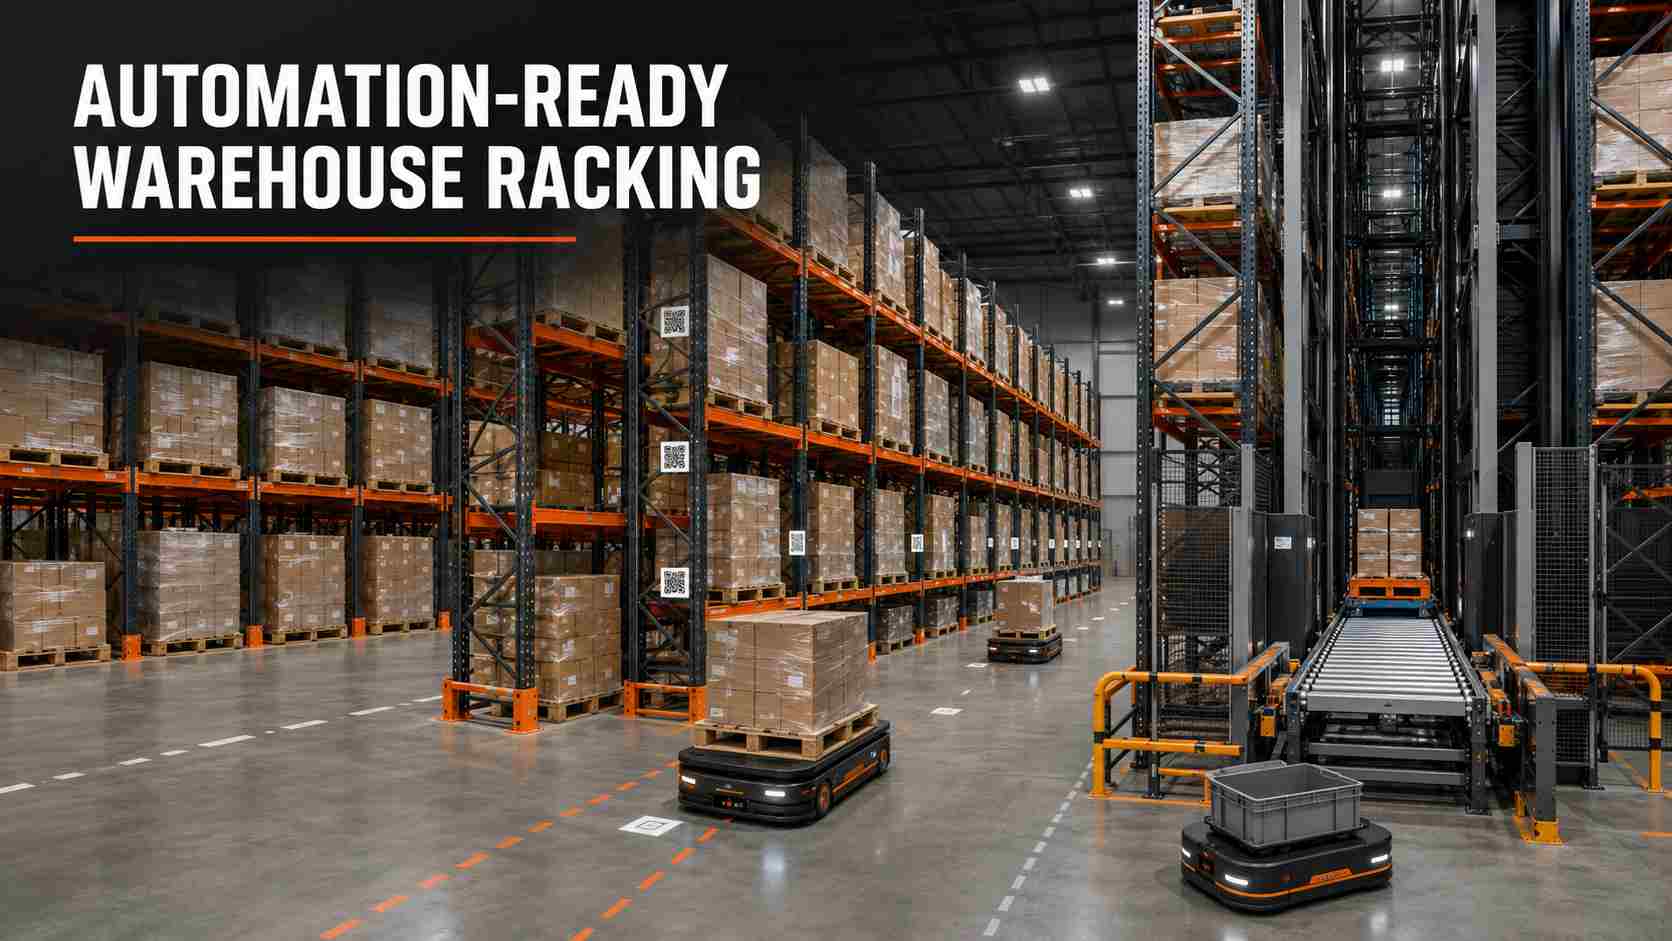
Die Automatisierung von Lagerhallen beginnt nicht immer mit einem vollautomatisierten Distributionszentrum. Viele Unternehmen installieren zunächst konventionelle Regalsysteme oder Palettenregale und ergänzen diese dann mit steigendem Auftragsvolumen durch Barcodesysteme, Pick-to-Light-Systeme, Förderbänder, autonome mobile Roboter (AMRs), Shuttles oder ein automatisiertes Lager- und Kommissioniersystem (AS/RS).
Dieses schrittweise Vorgehen kann die Anfangsinvestition reduzieren, jedoch nur, wenn das Lagersystem von vornherein auf zukünftige Schnittstellen ausgelegt ist. Ein Regal, das sich gut für die manuelle Handhabung eignet, kann umfangreiche Anpassungen erfordern, wenn seine Abmessungen, Toleranzen, Abstände oder Lasteinheiten nicht mit der Automatisierung kompatibel sind.
Automatisierungsfähige Lagerregale sind daher nicht einfach nur stabilere Regale. Es handelt sich um eine Lagerstruktur, die auf einen definierten Modernisierungspfad ausgelegt ist und durch präzise Daten, kontrollierte Geometrie und dokumentierte Schnittstellen unterstützt wird.
Was bedeutet „automatisierungsbereit“ eigentlich?
Es gibt kein einheitliches globales Zertifikat, das die Kompatibilität jedes Regals mit jedem Roboter oder automatisierten Lager- und Bereitstellungssystem (AS/RS) gewährleistet. Der Begriff sollte vielmehr bedeuten, dass Regal, Boden, Ladeeinheit und Fördertechnik gemeinsam für ein spezifisches zukünftiges System bewertet werden können.
Beispielsweise hat ein Lager, das für die Kommissionierung mit autonomen mobilen Robotern (AMR) vorbereitet wird, andere Anforderungen als ein Hochregallager für Paletten. AMRs benötigen möglicherweise vorhersehbare Fahrspuren, Kommissionierstationen und eine Trennung von Fußgängern. Ein Regalbediengerät oder ein Shuttle-System erfordert unter Umständen eine engere Regalgeometrie, definierte Lastabstände und präzise positionierte Lagerplätze.
Die jetzige Anwendungsbereich von ANSI MH16.1-2023 Dazu gehören industrielle Stahllagerregale im Zusammenhang mit automatisierten Lager- und Kommissioniersystemen (AS/RS), wobei das Regal nur ein Teil der Gesamtanlage ist. Fahrzeug-, Steuerungs-, Brandschutz-, Gebäude- und Betriebsanforderungen müssen ebenfalls abgestimmt werden.
1. Definieren Sie zunächst den wahrscheinlichen Automatisierungspfad.
Bevor Sie Ständer und Träger auswählen, ermitteln Sie, welche Prozesse automatisiert werden können:
Palettentransport zwischen Wareneingang, Lagerung und Versand
Transport von Kartons oder Behältern zu den Kommissionierstationen
Kommissionierung auf Regalebene durch AMRs unterstützt
Förderbandgespeister Kartonfluss
Paletten-Shuttle-Lagerung
Krangestützte oder Mini-Load-AS/RS
Automatische Bestandsidentifizierung und Zykluszählung
Sie müssen die endgültige Gerätemarke nicht sofort auswählen. Sie sollten jedoch die Art der transportierten Einheit, die Bewegungsrichtung, den angestrebten Durchsatz und die wahrscheinlichen Übergabepunkte festlegen. Diese Entscheidungen beeinflussen die Regalbreite, die Regaltiefe, die Ganggeometrie, die Bodenfreiheit und die Schutzvorrichtungen.
2. Das Design sollte auf realen Lastdaten basieren.
Die Automatisierung ist gegenüber unregelmäßigen Gütern weniger tolerant als die manuelle Handhabung. Erfassen Sie die minimalen, typischen und maximalen Abmessungen und Gewichte für jede Palette, jeden Behälter oder jede Kartonfamilie. Berücksichtigen Sie dabei Überstände, beschädigte Paletten, lose Verpackungen und sich verändernde Schwerpunkte.
Der Regallieferant sollte Folgendes erhalten:
Maximale Beladung pro Palette, Behälter oder Karton
Belastung pro Ebene und Gesamtfeldbelastung
Paletten- oder Containertyp und Einfahrtsrichtung
Gleichmäßig verteilte oder konzentrierte Belastungssituation
Produktüberhang und erforderlicher Betriebsabstand
SKU-Umschlagshäufigkeit und Nachschubhäufigkeit
Eine Angabe wie „1.000 kg pro Palette“ reicht nicht aus. Zwei Lasten mit gleichem Gewicht können unterschiedlich mit Trägern und Bodenbelägen interagieren, wenn sich ihre Auflageflächen, Auflagepunkte oder Gewichtsverteilung unterscheiden.
3. Geometrie und Fertigungstoleranzen des Steuergestells
Menschliche Bediener können geringfügige Abweichungen in der Trägerhöhe oder Palettenposition ausgleichen. Automatisierte Anlagen sind auf wiederholbare Koordinaten angewiesen.
Eine für die Automatisierung geeignete Spezifikation sollte die zulässigen Abweichungen in der Ständerposition, der Lotrechten des Rahmens, der Trägerhöhe, der Feldbreite, der Nivellierung und den Koordinaten des Lagerorts definieren. Verbindungsspiel, Bodenabweichungen und Montagetoleranzen müssen gemeinsam und nicht unabhängig voneinander betrachtet werden.
Übernehmen Sie keine allgemeinen Toleranzen aus einem anderen Projekt. Bitten Sie den beauftragten Automatisierungsintegrator, den zulässigen Schnittstellenbereich zu bestätigen, und integrieren Sie diesen anschließend in die genehmigte Rack-Zeichnung, die Installationsmethode und die Abnahmeprüfung.
4. Kapazität, Steifigkeit und Durchbiegung prüfen
Automatisierung erfordert ein vorhersehbares Verhalten unter Last. Übermäßige Durchbiegung von Trägern oder Regalböden kann die Aufnahmehöhe verändern, die Durchfahrtshöhe verringern oder Sensoren beeinträchtigen. Die Konstruktion der Ständer muss zudem die endgültige Regalhöhe, die Trägeranordnung, die Verankerung, seismische Bedingungen und alle durch Fördergeräte einwirkenden Kräfte berücksichtigen.
Fordern Sie modellspezifische Zeichnungen und eine klare technische Grundlage an, die Folgendes aufzeigt:
Stütz-, Balken-, Verstrebungs- und Deckprofile
Stahlsorte und Materialstärke
Maximale Belastungen auf Ebene und Feld
Annahmen zur Lastverteilung
Kriterien für die Durchbiegung von Trägern und Fahrbahnen
Anforderungen an Verankerungen und Grundplatten
Anwendbare Zielmarktstandards
Gehen Sie niemals davon aus, dass ein Belastungstest mit kürzerer Spannweite oder anderer Bauteildicke die vorgeschlagene Konfiguration beweist.
5. Planen Sie gemeinsam die Etage, die Gänge und die Transferzonen.
Regalsysteme und Automatisierungstechnik befinden sich im selben Gebäude. Ebenheit, Nivellierung und Zustand des Bodens können die Navigation der automatisierten mechanischen Fahrzeuge (AMR), die Ausrichtung der Regalbediengeräte und die Genauigkeit der Umschlagstationen beeinflussen. Stützenraster, Dehnungsfugen, Entwässerungsanlagen, Gefälle und die Tragfähigkeit des Bodens können die endgültige Anordnung einschränken.
Platz für Lade-, Wartungs-, Notfallzufahrten, Wartebereiche und die Bergung stillgelegter Fahrzeuge reservieren. Die Fahrgassen müssen sich nach dem Betriebsraum des gewählten Fahrzeugs richten, nicht nur nach dessen Breite. An Stellen, an denen automatisierter und manueller Verkehr aufeinandertreffen, kontrollierte Übergabezonen definieren, anstatt unkontrollierte Begegnungen zuzulassen.
6. Standardisierung mechanischer und digitaler Schnittstellen
Zukünftige Automatisierung wird einfacher, wenn die Lagerorte einheitlich gestaltet sind. Verwenden Sie wiederverwendbare Lagermodulmodule, klar gekennzeichnete Ebenen und standardisierte Paletten- oder Behälterpositionen. Schaffen Sie bei Bedarf praktische Montagepunkte oder geschützte Wege für Sensoren, Scanner, Pick-to-Light-Systeme, Strom- und Netzwerkgeräte.
Standortkennungen sollten die physischen Regale mit dem Lagerverwaltungssystem verknüpfen. Langlebige Barcode- oder RFID-Etiketten benötigen eine einheitliche Platzierung, gute Sichtbarkeit und festgelegte Austauschregeln. Die Benennungsstruktur sollte skalierbar bleiben, wenn neue Gänge, Ebenen oder Automatisierungszonen hinzugefügt werden.
Diese Details machen das Rack allein noch nicht zu einem automatisierten System. Sie reduzieren jedoch den physischen und datentechnischen Nachbearbeitungsaufwand während der Integration.
7. Sicherheit und Wartungszugang von Anfang an in die Konstruktion einbeziehen
Die Automatisierung verändert zwar die Verkehrsmuster, beseitigt aber nicht die Gefahren in Lagerhallen. Fahrerlose Flurförderzeuge, einschließlich AGVs und AMRs, fallen in den Sicherheitsbereich von ISO 3691-4:2023Das Gesamtprojekt kann außerdem Absperrungen, Scanner, Not-Aus-Schalter, Zugangskontrollen und validierte Betriebszonen erfordern.
Der Schutz der Regale ist auch an manuellen Umschlagpunkten wichtig. Gewährleisten Sie den Zugang für Inspektionen, Verankerungsprüfungen, Sensorreinigung, Komponentenaustausch und die Bergung heruntergefallener Güter. Platzieren Sie keine Kabel, Schilder oder Automatisierungsgeräte so, dass sie Anschlüsse blockieren oder Beschädigungen der Regale verdecken.
Das endgültige Sicherheitskonzept sollte vom Rack-Lieferanten, dem Automatisierungsintegrator, Bau- und Brandschutzexperten sowie zuständigen lokalen Fachleuten geprüft werden. „Roboterbereit“ darf niemals als Ersatz für eine projektspezifische Risikobewertung verwendet werden.
Ein praktischer, phasenweiser Fahrplan
| Phase | Speicherentscheidung | Zukünftiger Nutzen |
|---|---|---|
| Handbuch | Standardisierung von Lasteinheiten, Rackmodulen, Etiketten und Standortdaten | Erstellt konsistente physische und digitale Speicheradressen |
| Unterstützte Operation | Ergänzen Sie Scan-, Pick-to-Light-, Förderbandschnittstellen oder AMR-Transporte. | Verbessert den Materialfluss, ohne das komplette Regalsystem austauschen zu müssen |
| Integrierte Automatisierung | Toleranzen, Steuerungen, Schutzeinrichtungen und Übergabestationen mit dem Integrator abstimmen | Unterstützt zuverlässigen Maschinenzugriff und Systemabnahme |
Aktualisieren Sie in jeder Phase die Rack-Zeichnungen und die Dokumentation der Geräteschnittstellen. Unkontrollierte Änderungen an Trägerebenen, Lasten oder Ganglayouts können frühere Annahmen ungültig machen.
Checkliste für Angebotsanfragen zur Automatisierung von Regalsystemen
Senden Sie dem Lieferanten bei der Angebotsanfrage Folgendes:
Lagerplan, lichte Höhe und Bodeninformationen
Abmessungen und Maximalgewichte von Paletten, Behältern oder Kartons
Erforderliche Lagerplätze und Durchsatzziele
Aktuelle Handhabungsmethode und wahrscheinliche zukünftige Automatisierungsart
Vorgeschlagene Standorte für Gleisabschnitte und Umschlagstationen
Erforderliche Abstände und Einbautoleranzen
Anwendbare Normen für Bauwesen, Erdbebensicherheit, Brandschutz und Fahrzeuge
Anforderungen an Etiketten, Sensoren, Stromversorgung und Netzwerkschnittstellen
Erweiterungsplan für zusätzliche Buchten, Ebenen oder Automatisierungszonen
Erforderliche Zeichnungen, Berechnungen, Prüfungen und Abnahmeprotokolle
Abschluss
Die optimale Vorbereitung von Regalsystemen für die Automatisierung erfolgt vor der Fertigung des ersten Regalfelds. Genaue Lastdaten, reproduzierbare Geometrie, geprüfte Tragfähigkeit, geeignete Böden, standardisierte Schnittstellen und sichere Übergabezonen erhalten mehr Möglichkeiten für zukünftige Erweiterungen.
KAYOU bietet anpassbare Produkte Lagerregalsysteme Und mittelbelastbare Stahlregale Für internationale B2B-Projekte. Senden Sie uns Ihren Lagerplan, die Daten der Ladeeinheiten, die benötigte Kapazität und die geplante Handhabungsmethode. Wir unterstützen Sie bei der Entwicklung einer Lagerkonfiguration zur Abstimmung mit Ihrem Automatisierungsintegrator und Ihrem lokalen Projektteam.
Kontaktieren Sie KAYOU für ein individuelles Angebot für Lagerregale..
Planen Sie Ihr automatisierungsfähiges Regalsystemprojekt
Teilen Sie KAYOU Ihren Lagerplan, Ihre Ladedaten und Ihre zukünftigen Automatisierungspläne mit, um ein maßgeschneidertes Lagerangebot zu erhalten.